Les efforts de collaboration dans toute la chaîne d'approvisionnement contribuent au développement innovant d'un véhicule de référence.
Développement de moisissures: les nœuds clés comparés avec compréhension
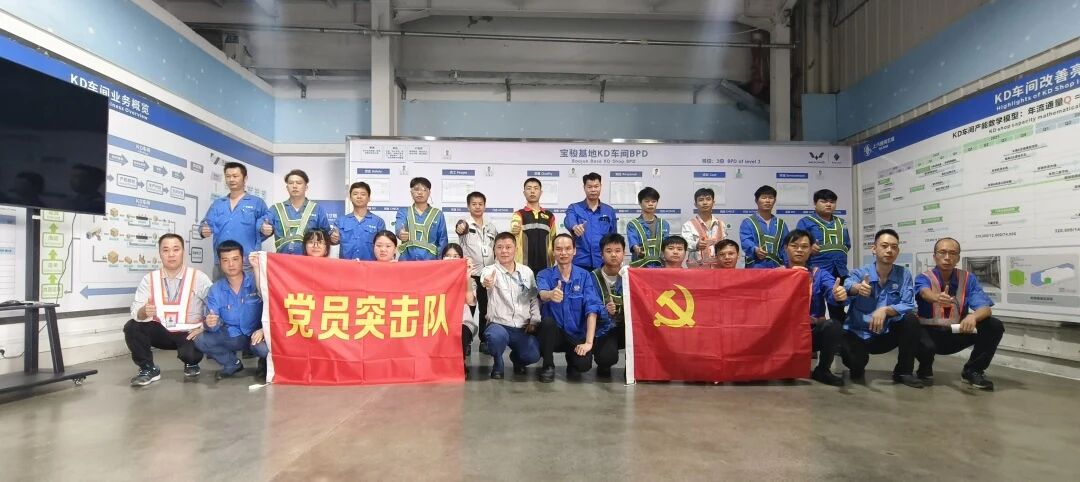
Une équipe dédiée dirigée par le directeur principal Guo Weixia dans l'atelier d'estampage a mis en œuvre un mécanisme à double piste de "évaluation technique + gestion des nœuds" pour les fournisseurs de moisissures locaux de Chongqing. L'équipe s'est concentrée sur trois indicateurs clés:
Premièrement, le taux de livraison à temps du fournisseur pour des projets similaires au cours des trois dernières années (atteignant 92%);
Deuxièmement, le niveau CNC des processus clés (l'équipement d'usinage à cinq axes représente 85%);
Troisièmement, le taux de réussite des premiers passes pour les essais de moisissure (cible ≥95%). Pour aborder la structure courbe complexe à quatre portes à quatre portes de CF510V du CF510V, un modèle innovant "Workshop + Cloud Collaboration" sur place a été mis en œuvre. Les ingénieurs du processus d'estampage étaient sur place trois jours par semaine, effectuant des ajustements de paramètres synchronisés via une plate-forme de partage de données en temps réel, raccourcissant le cycle de développement de 15 jours par rapport aux méthodes traditionnelles.
Technologie de peinture: résoudre le défi de la précision de positionnement
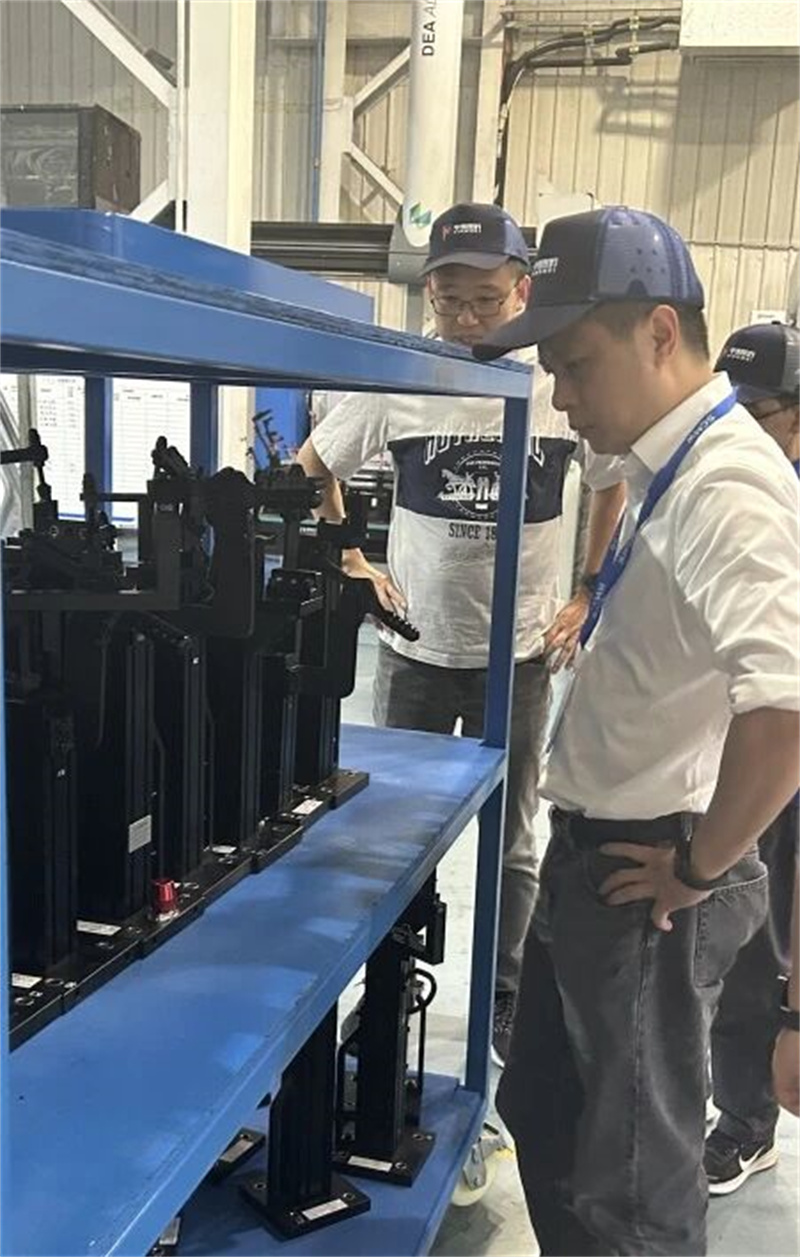
Pour assurer la progression régulière du projet CF510V, l'équipe des fournisseurs de conception du projet a effectué des visites sur place au magasin de peinture. La visite s'est concentrée sur la mesure dimensionnelle de l'équipement et la précision de positionnement. L'équipe du projet de revêtement et l'équipe des fournisseurs ont travaillé de près et efficacement ensemble:
· Les deux parties ont mesuré précisément les dimensions des équipements clés, contrôlant strictement la précision des données tout au long du processus pour garantir que chaque ensemble de données était précis et fiable;
· Des discussions approfondies ont été menées sur des questions clés du processus de positionnement, et des solutions optimales ont été explorées conjointement sur la base de conditions réelles sur place et d'exigences techniques du projet.
Optimisation de l'assemblage final: transformation de l'expérience en réduction des coûts et amélioration de l'efficacité
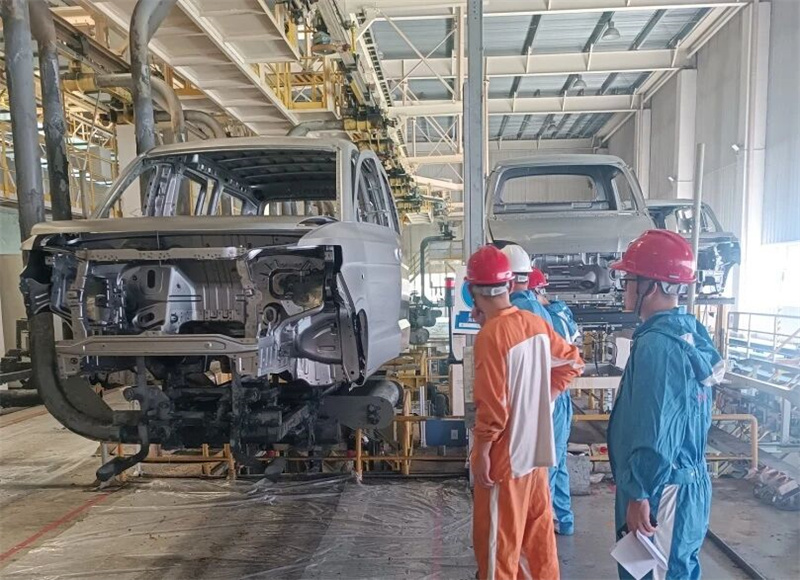
Sur la base de 104 expériences historiques, l'atelier d'assemblage final a établi une "Matrix d'adaptation du processus de rupture de problèmes", en se concentrant sur la lutte contre trois goulots d'étranglement:
Premièrement, 35 points d'interférence d'assemblage ont été identifiés à l'avance grâce à des revues de modèle numérique;
Deuxièmement, 34 spécifications de boulons et d'écrou ont été standardisées et consolidées, ce qui a entraîné une réduction annuelle des coûts annuelle de 230 000 yuans;
Troisièmement, sur la base d'une comparaison de processus entre les modèles de projets existants et nouveaux, les listes d'ajout et de suppression de processus et les différences globales de temps de travail ont été identifiées, ce qui a entraîné neuf ajustements structurels majeurs aux processus. En outre, les modifications des adresses matérielles correspondant aux processus pré-ajustées ont été identifiées, et de nouvelles exigences de tri pour 37 types de grands matériaux ont été identifiées en fonction de la disposition du site. Pour résoudre les problèmes d'assemblage sur place difficiles, les solutions proposées par l'atelier et, par collaboration avec les réunions de niveau TDC et de niveau A, ont finalisé l'approche optimale, le renforcement des capacités de processus de fabrication de nouvelles énergies efficaces et sûres.
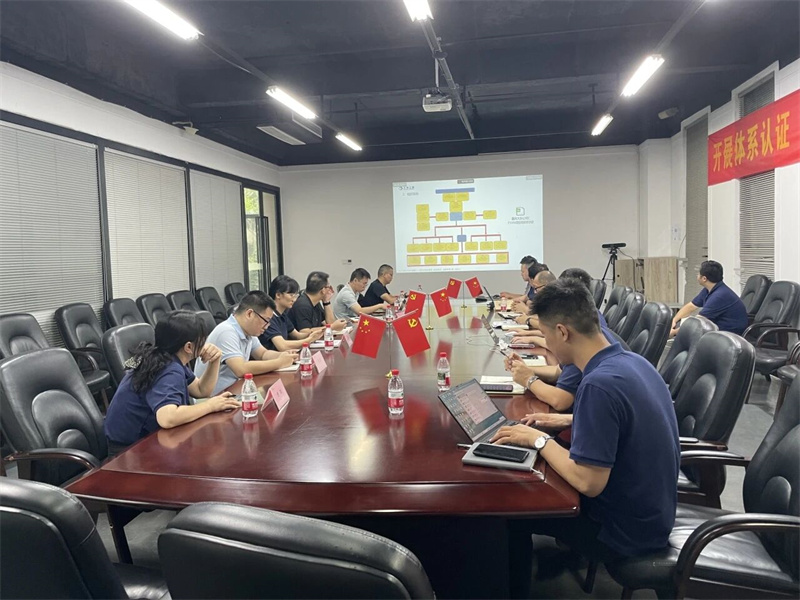
Assurance qualité: le contrôle à plusieurs niveaux assure la livraison
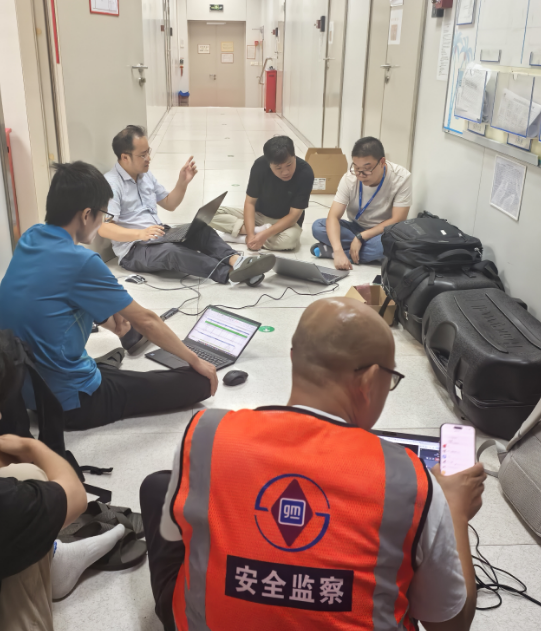
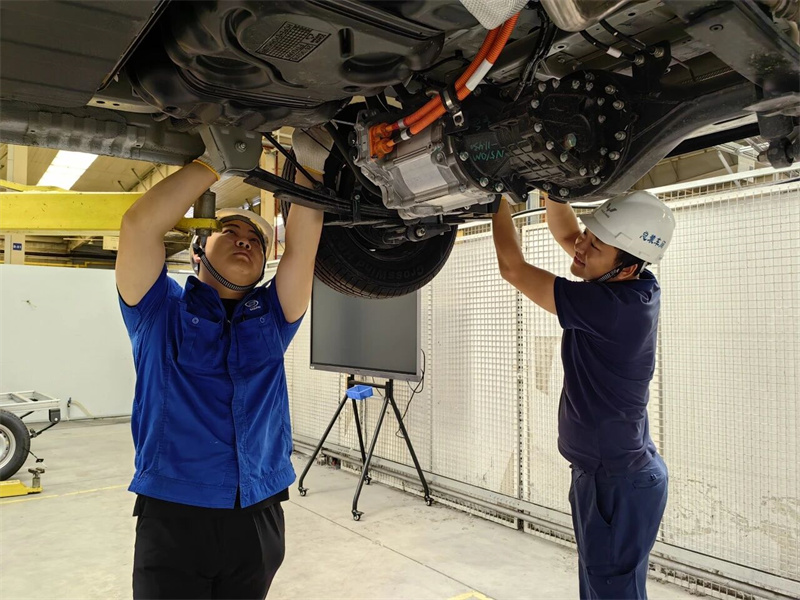
La zone de qualité de fabrication a mis en œuvre un système d'alerte précoce "rouge, jaune et vert" à trois niveaux. L'expert technique Zhang Lan a dirigé une équipe à mener des diagnostics approfondis pour 47 fournisseurs de base. Pour les sept fournisseurs avec des alertes rouges, une approche "une seule facture et une politique" a été mise en œuvre. Par exemple, un fournisseur de pièces structurelles a réduit le taux de défaut de fissuration des pièces de l'échantillon de 12% à 3% en mettant en œuvre un système de surveillance d'estampage de caméra à grande vitesse. Pour les fournisseurs distants, un "couloir de qualité basé sur le cloud" a été établi, avec des graphiques de tendance mis à jour quotidiennes des paramètres clés. Actuellement, le taux de livraison d'échantillons à temps pour la phase OTS1 a atteint 96%, une amélioration de 11 pourcentage par rapport aux projets similaires précédents.
Préparation de la batterie: formation collaborative transversale
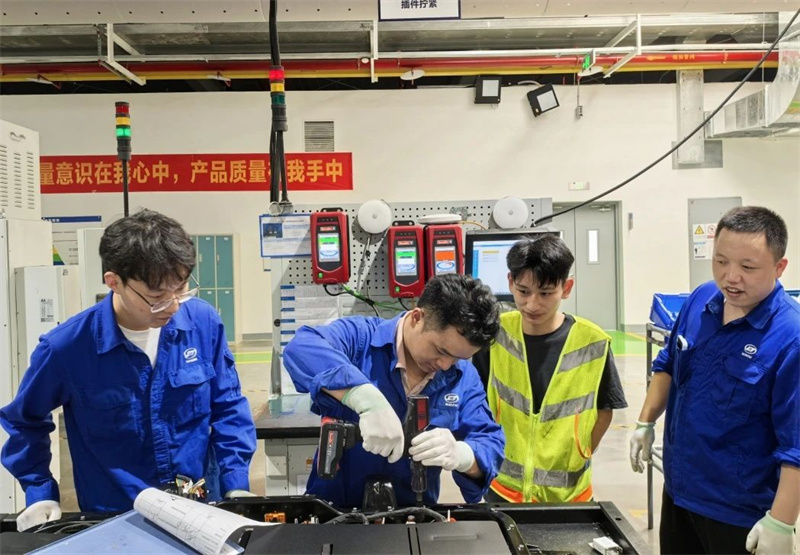
En prévision de l'arrivée à venir de la chaîne de production de batterie SAC, l'atelier du groupe motopropulseur a mis en œuvre un programme de formation "d'autonomisation à cinq dimensions", offrant à 20 personnes clés une formation spécialisée en lots dans divers domaines, notamment le développement de BU (8 heures), la simulation de processus (12 heures), la certification de l'équipement (56 heures), l'inspection de qualité (24 heures) et la planification de production (16 heures). Simultanément, 12 rénovations d'usine ont été mises en œuvre, notamment la mise à niveau de la note anti-poussière du sol à ISO 8 et l'installation d'un système de positionnement de rack de matériaux intelligent. Cela a assuré que l'équipement était positionné et installé dans les 72 heures suivant son arrivée en septembre.
Assurance de la chaîne d'approvisionnement: aborder de manière préventive les risques
L'équipe VAC a créé un système d'assurance "3x3" innovant: trois fournisseurs potentiels ont été identifiés pour la capacité de production, un mécanisme "ingénieur de partage technique" a été mis en œuvre pour le personnel et un inventaire de réserve stratégique a été établi pour les matériaux. Pour le fournisseur de cadre de siège à haut risque, les équipes SQE et PE ont conjointement effectué les améliorations conjointes de conception d'erreurs à 18 mois de moisissure, réduisant le nombre de points de risque de qualité potentiels de 27 à 6.
Actualités connexes
- Atteindre de nouveaux groupes de clients et capter une nouvelle croissance ! Eksion (Xingguang 560) officiellement lancé en Indonésie
- Dirigé par SGMW! Le Consortium d'innovation de composants en alliage d'aluminium haut de gamme pour véhicules à énergies nouvelles du Guangxi est officiellement inauguré
- Capacité de certification ECE améliorée ! SGMW s'associe à Hetong Certification pour renforcer son expansion mondiale
- Trois initiatives mondiales pionnières : SGMW montre au monde la fabrication intelligente de la Chine
- Lingxi Drive Mastery, l'artisanat donne du pouvoir : le secret du noyau de puissance du Huajing S
- Certification de moteur d'entraînement cinq étoiles ! Binguo Pro prouve sa force
Laissez-moi un message